


लेजर वेल्डिंग मशीनसंचालन में लचीला है और व्यापक रूप से उपयोग किया जाता है, और यह एक अत्यधिक मांग वाला औद्योगिक प्रसंस्करण उपकरण है। लेजर वेल्डिंग का उपयोग ज्यादातर धातु सामग्री की वेल्डिंग के लिए किया जाता है। लेज़र वेल्डिंग मशीन धातु के पिघलने और फिर ठंडा होने और जमने को बढ़ावा देने के लिए धातु की सतह पर उच्च तीव्रता वाली लेज़र किरणें उत्सर्जित करती है।पारंपरिक वेल्डिंग मशीनों की तुलना मेंलेजर वेल्डिंग मशीनों में उच्च प्रसंस्करण गुणवत्ता, छोटे विरूपण और दोगुनी दक्षता के फायदे हैं। बेहतर वेल्डिंग परिणाम प्राप्त करने के लिए, थर्मल प्रभाव को कम करें, ताकत और कठोरता सुनिश्चित करें। आइए लेजर वेल्डिंग प्रसंस्करण के प्रभाव को प्रभावित करने वाले कारकों को पेश करने के लिए एक उदाहरण के रूप में माईचुआंग इलेक्ट्रोमैकेनिकल लेजर वेल्डिंग मशीन को लें।
सामग्री की मोटाई यह निर्धारित करती है कि लेजर वेल्डिंग मशीन को कितनी शक्ति का उपयोग करने की आवश्यकता है। लेजर वेल्डिंग की प्रक्रिया में, यदि आउटपुट पावर बहुत बड़ी या बहुत छोटी है, तो इसका प्रवेश प्रभाव पर एक निश्चित प्रभाव पड़ेगा।
प्लेट की मोटाई पर प्रकाश शक्ति का बहुत बड़ा प्रभाव पड़ता है, न केवल गुणवत्ता की उपस्थिति को प्रभावित करता है, बल्कि हमारी वेल्डिंग प्रक्रिया के यांत्रिक गुणों को भी प्रभावित करता है, इसलिए, कमीशनिंग प्रक्रिया में, इसे प्राथमिकता देने की सिफारिश की जाती है पैरामीटर को बेहतर ढंग से ट्यून करने के लिए प्रभावी पावर रेंज की पुष्टि।
फोकल लंबाई वेल्डिंग के दौरान सामग्री की सतह से केंद्रित लेजर बीम के सबसे छोटे स्थान तक की दूरी को संदर्भित करती है, क्योंकि लेजर फोकस स्पॉट का केंद्र है, बिजली घनत्व बहुत अधिक है, और इसे वाष्पित करना आसान है छेद, लेजर फोकस को छोड़कर, बिजली घनत्व वितरण अपेक्षाकृत समान है। इसलिए, वेल्डिंग की प्रक्रिया में, बेहतर वेल्डिंग प्रभाव प्राप्त करने के लिए हमें फोकल बिंदु से सामग्री की सतह तक की दूरी (इस दूरी को डिफोकस राशि भी कहा जाता है) को बदलने की आवश्यकता है। डिफोकस की मात्रा बिजली घनत्व और प्रकाश स्थान को बदल सकती है, जिसका वेल्डिंग गुणवत्ता पर बहुत प्रभाव पड़ता है। एक निश्चित प्रभाव पड़ता है.

डीफ़ोकसिंग की मात्रा को आगे सकारात्मक और नकारात्मक डीफ़ोकसिंग में विभाजित किया गया है। जब सकारात्मक डिफोकस का उपयोग किया जाता है, तो पिघलने की गहराई कम हो जाती है, पिघलने की चौड़ाई थोड़ी बढ़ जाती है, और वेल्ड स्पैटर कम हो जाता है; जब नकारात्मक डिफोकस का उपयोग किया जाता है, तो पिघलने की गहराई बढ़ जाती है, पिघलने की चौड़ाई थोड़ी बढ़ जाती है, और वेल्ड स्पैटर कम हो जाता है; और जब डिफोकस F=0 (सकारात्मक फोकस) की मात्रा होती है, तो लेजर पावर घनत्व बढ़ जाता है, और वेल्ड स्पैटर होता है। व्यवहार में, पतली प्लेट वेल्डिंग, पिघलने की गहराई छोटी है, सकारात्मक डीफोकसिंग के लिए उपयुक्त है; पिघलने की गहराई बड़ी है, नकारात्मक डिफोकसिंग का उपयोग (यदि फोकस बहुत दूर है, तो प्रभाव स्पष्ट नहीं होगा, ऊर्जा अधिक आसानी से फैलती है)
चौड़ाई, घूर्णन के एक विशिष्ट कोण के साथ एक परावर्तक शीट पर एक निश्चित गति से आगे और पीछे परावर्तित होने से बनने वाली लेजर बीम की निर्दिष्ट चौड़ाई है। जब चौड़ाई छोटी, संकेंद्रित होती है, तो उच्च घनत्व वाली लेजर ऊर्जा प्राप्त होती है; जब चौड़ाई बड़ी होती है, तो बड़े क्षेत्र पर लेजर ऊर्जा प्राप्त होती है।

2 मिमी स्टेनलेस स्टील विभिन्न चौड़ाई प्रभाव
वेल्ड की चौड़ाई सीधे वेल्ड गुणों को प्रभावित करती है और गहराई-से-चौड़ाई अनुपात में कुछ बदलाव लाती है। स्थिर गति और स्विंग आवृत्ति पर, जब चौड़ाई कम हो जाती है, तो वेल्ड की चौड़ाई और सामग्री सतह का ताप क्षेत्र कम हो जाता है, संलयन की गहराई बढ़ जाती है, और वेल्डिंग का प्रदर्शन स्थिर हो जाता है। जब चौड़ाई बढ़ती है, वेल्ड की चौड़ाई और सामग्री की सतह का ताप क्षेत्र बढ़ता है, ऊर्जा वितरण केंद्रित नहीं होता है, संलयन की गहराई कम हो जाती है। मोटी सामग्री के लिए, गहराई और चौड़ाई का अनुपात जितना बेहतर होगा, वेल्ड प्रदर्शन उतना ही बेहतर होगा।
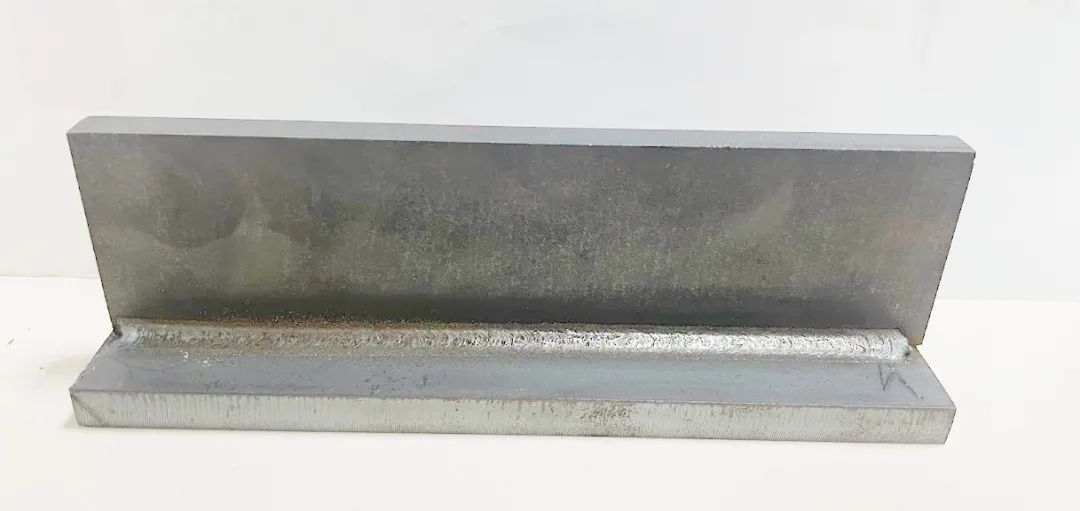
5 मिमी कार्बन स्टील
आवृत्ति मुख्य रूप से वेल्ड की उपस्थिति और आकार और वेल्ड की गुणवत्ता को प्रभावित करती है। निरंतर गति के मामले में, लेजर आवृत्ति कम हो जाती है, वेल्ड बिंदु की ओवरलैप दर कम हो जाती है, और वेल्ड सीम की सतह अपेक्षाकृत खुरदरी होती है; यदि लेजर आवृत्ति बहुत बड़ी है, तो वेल्ड स्लैग या प्रवेश की समस्या होना भी आसान है। वेल्डिंग प्रक्रिया में, आप एक निश्चित ओवरलैप दर सुनिश्चित करने के लिए संसाधित सामग्री और वेल्डिंग आवश्यकताओं के अनुसार उचित वेल्डिंग आवृत्ति चुन सकते हैं, और वेल्ड सीम चिकना और साफ होगा।
उदाहरण के तौर पर मैक्रोन की हैंडहेल्ड लेजर वेल्डिंग मशीन को लेते हुए, जब दोलन आवृत्ति 20 हर्ट्ज होती है, तो वेल्ड सीम का आकार साफ होता है, और वेल्ड सीम का प्रवेश प्रभाव उथला होता है। एक उपयुक्त दोलन आवृत्ति अच्छे वेल्डिंग परिणाम प्राप्त कर सकती है। वेल्डिंग प्रक्रिया में, यदि उपस्थिति और प्रदर्शन के लिए कोई विशिष्ट आवश्यकता नहीं है, तो हमारी लेजर वेल्डिंग मशीन का उपयोग करके, हम सुझाव देते हैं कि आवृत्ति रेंज को 14 हर्ट्ज {{2 }} हर्ट्ज तक समायोजित किया जा सकता है।
गति के संदर्भ में, उच्च गति वेल्डिंग संलयन की गहराई को उथली बना देगी, आम तौर पर वेल्डिंग पतली प्लेट या सामग्री के बेहतर प्रदर्शन में, उच्च गति वेल्डिंग का उपयोग करने की सिफारिश की जाती है, और इसके विपरीत। वेल्डिंग प्रक्रिया, गति वेल्ड सौंदर्यशास्त्र को भी प्रभावित करेगी, कम गति वाली वेल्डिंग ढहने का खतरा है, उच्च गति वेल्डिंग के कारण वेल्ड सीम सपाट नहीं होगी।
इसके अलावा, लेजर वेल्डिंग का प्रभाव गैस, सामग्री अवशोषण और तरंग रूप जैसे विभिन्न कारकों से भी प्रभावित होता है। वास्तविक वेल्डिंग मामलों में, हम प्रसंस्करण की जरूरतों के अनुसार लेजर वेल्डिंग के मुख्य मापदंडों को लचीले ढंग से समायोजित कर सकते हैं, और बेहतर वेल्डिंग परिणाम प्राप्त करने के लिए इसका कई बार परीक्षण कर सकते हैं।
लेजर वेल्डिंग तकनीक द्वारा बनाए गए हिस्से और घटक न केवल अनुप्रयोग क्षेत्र के उत्कृष्ट प्रदर्शन को पूरा कर सकते हैं, बल्कि उत्पादन दक्षता में भी काफी सुधार कर सकते हैं। पारंपरिक वेल्डिंग तकनीक की तुलना में, लेजर वेल्डिंग की प्रारंभिक निवेश लागत बड़ी है, लेकिन इसके वेल्डिंग प्रभाव को नजरअंदाज नहीं किया जा सकता है। की क्रमिक परिपक्वतालेजर वेल्डिंग तकनीकऔद्योगिक क्षेत्र में नवाचार और उन्नयन के लिए और अधिक संभावनाएं लाएंगे।


